
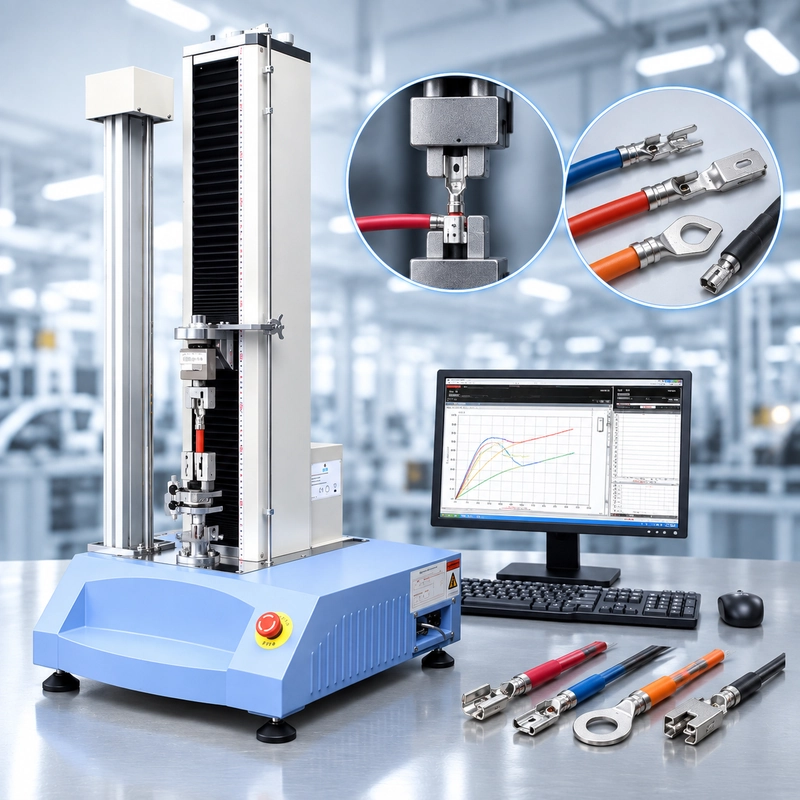
Pemasok harness otomotif membutuhkan satu stasiun gaya tarik untuk kabel sinyal 0,35 mm², sirkuit daya 2,5 mm², dan selusin keluarga terminal. Kontrol kualitas mengharapkan sekitar 400 tes per hari.
Awalnya, ini terdengar seperti permintaan mesin tarik sederhana.
Gaya maksimum mudah diperiksa. Pertanyaan yang lebih sulit adalah apa yang terjadi di sekitar mesin: berapa banyak geometri terminal yang perlu dimuat operator, di mana gaya tarikan normal mereka sebenarnya turun, apakah spesimen diposisikan secara konsisten di antara operator, dan seberapa cepat stasiun dapat berpindah dari satu keluarga terminal ke keluarga terminal lain tanpa menambah variasi uji.
Itulah sebabnya uji tarik kabel otomotif tidak boleh direncanakan berdasarkan satu angka seperti "500 N diperlukan."
Harus direncanakan berdasarkan program
Gaya tarik harness otomotif bukan satu uji
Kabel harness yang sudah selesai berisi beberapa antarmuka mekanis yang dapat ditarik.
Konduktor di-crimp ke terminal. Terminal disimpan dalam rumah konektor. Kawat atau kabel dapat melewati fitur pelepas regangan. Dua bagian konektor juga dapat memiliki persyaratan penggabungan atau pelepasan yang terdefinisi.
Semua dari ini dapat digambarkan secara informal sebagai "uji tarik," tetapi secara mekanis mereka berbeda.
Untuk produksi harness otomotif, pengujian tarikan konduktor-ke-terminal adalah aplikasi QC yang umum. Artikel ini berfokus pada lingkungan produksi tersebut daripada memperlakukan setiap uji penarikan konektor sebagai prosedur yang sama.
Jika persyaratannya berkaitan dengan mekanika koneksi konduktor-ke-terminal individu, Crimp Pull Test Guide kami melihat lebih dekat perlengkapan crimp, jangkauan tenaga kerja, dan perilaku kegagalan.

mulai dengan persyaratan program, bukan tabel gaya generik
Salah satu kesalahan termudah dalam QC harness adalah memulai dengan pencarian nilai gaya universal.
Seorang insinyur kualitas memasukkan:
0,5 mm² kebutuhan gaya tarik kawat
dan dengan cepat menemukan tabel yang berisi nilai minimum.
Angkanya mungkin terlihat berguna. Itu tidak berarti harus ada dalam rencana kontrol untuk harness yang sedang diproduksi.
Program otomotif dapat diatur oleh kebutuhan pelanggan atau OEM, spesifikasi sistem terminal, gambar harness, rencana kontrol internal, atau metode pengujian komponen yang berlaku. Persyaratan yang digunakan untuk satu keluarga terminal tidak boleh secara otomatis dipindahkan ke keluarga terminal lain karena penampang konduktornya kebetulan serupa.
IEC 60352-2, misalnya, menangani koneksi tanpa solder yang telah di-crimp dalam cakupan yang ditentukan. Program otomotif juga dapat menggunakan persyaratan spesifik pelanggan, OEM, atau industri. Oleh karena itu, dokumen pengatur harus dikonfirmasi untuk hubungan yang sebenarnya sedang diuji.
Ada perbedaan praktis yang perlu dijelaskan:
Metode pengujian mendefinisikan bagaimana spesimen diuji. Persyaratan produk mendefinisikan apa yang perlu dicapai oleh koneksi tersebut.
Mungkin tidak berasal dari dokumen yang sama.
Sebelum mengonfigurasi stasiun gaya tarik, tetapkan rantai:
Kebutuhan Harness atau Konektor → Kendaraan / Pelanggan → Kombinasi Kabel + Terminal → Metode Pengujian → Batas QC yang Berlaku
Itu lebih aman daripada memulai dengan tabel ukuran kabel generik versus gaya dan bekerja mundur.

Hasil yang dilewati masih dapat menyembunyikan pergeseran proses
Tes tarik sering diperlakukan sebagai keputusan sederhana:
PASS / GAGAL
Keputusan itu memang diperlukan, tetapi rangkaian hasil produksi dapat menceritakan kisah kedua.
Pertimbangkan keluarga terminal yang biasanya menghasilkan hasil seperti:
96 / 98 / 94 / 101 / 97 / 95 N
Kemudian, proses yang sama mulai kembali:
91 / 88 / 84 / 81 / 78 / 76 N
Asumsikan, semata-mata sebagai ilustrasi, bahwa minimum yang ditentukan adalah 70 N.
Setiap spesimen masih lewat.
Tren ini tetap sulit diabaikan.
Seorang insinyur kualitas sekarang memiliki alasan untuk menyelidiki proses sebelum menunggu spesimen pertama melewati batas penolakan.
Tes pull tidak dapat mengidentifikasi akar penyebab dengan sendirinya. Tidak diketahui apakah perubahan tersebut disebabkan oleh tinggi crimp, panjang strip, posisi konduktor, helai yang rusak, umpan terminal, kondisi perkakas, atau variasi material.
Yang dapat ditunjukkan adalah output mekanis dari proses telah bergerak.
Satu hasil menjawab:
Apakah spesimen ini memenuhi persyaratan?
Rangkaian hasil dapat menimbulkan pertanyaan lain:
Apakah proses ini masih berperilaku seperti biasanya?
Untuk lini harness otomotif yang menghasilkan banyak koneksi yang dikripasi, pertanyaan kedua ini bisa sama berharganya dengan keputusan lulus/gagal secara individu.

Pull force lebih masuk akal saat dibaca dengan proses crimp
Gaya tarik tidak seharusnya menjelaskan semua hal tentang kualitas crim.
Ini adalah pemeriksaan mekanis yang merusak. Dokumen ini memberi tahu insinyur bagaimana koneksi yang sudah selesai berperilaku saat dimuat, tetapi tidak secara langsung menjelaskan mengapa koneksi berperilaku seperti itu.
Misalkan penurunan gaya tarik rata-rata pada beberapa lot produksi. Investigasi berikutnya dapat mencakup tinggi crimp, panjang strip, posisi konduktor, kondisi strand, posisi terminal, dan kondisi perkakas.
Sebaliknya, pemeriksaan proses satu dimensi dapat tetap dalam batas kontrolnya sementara tren mekanis mulai bergerak.
Tidak ada pengamatan yang secara otomatis menggantikan yang lain.
Inilah sebabnya data gaya tarik produksi menjadi lebih berguna ketika dapat diinterpretasikan bersama informasi proses crimp yang relevan. Rencana kontrol yang stabil dapat menggabungkan pengujian mekanis dengan pemeriksaan dimensi, visual, dan proses yang sesuai dengan program harness.
Tes tarik adalah satu jendela ke dalam proses, bukan seluruh proses itu sendiri.
Itu juga alasan untuk mempertahankan catatan pengujian yang bermakna daripada mengurangi setiap pengukuran menjadi indikator PASS hijau.
Satu stasiun QC, banyak keluarga terminal
Laboratorium pengembangan yang menguji satu terminal dapat mengoptimalkan segala sesuatu di sekitar terminal tersebut.
Pabrik harness memiliki masalah berbeda.
Stasiun QC yang sama mungkin menerima kontak open-barrel kecil di pagi hari, terminal cincin di akhir shift, dan koneksi daya yang lebih besar dari program harness lain.
Rangka tarik tidak harus berubah.
Terminal restraint sering kali melakukannya.
Terminal cincin dapat ditempatkan menggunakan pin yang sesuai. Kontak kecil mungkin memerlukan pengikat berlubang. Terminal bilah membutuhkan penyangga yang sesuai dengan geometrinya. Koneksi yang lebih besar mungkin memerlukan penahan yang berbeda dan rentang gaya yang berguna yang berbeda.
Dua belas keluarga terminal tidak otomatis berarti dua belas rakitan fixture yang sepenuhnya independen.
Selama perencanaan perlengkapan, geometri terminal serupa dapat ditinjau untuk menentukan apakah mereka dapat berbagi badan fixture, konsep penahan, atau insert yang dapat dipertukarkan. Tujuannya bukan untuk memaksa setiap produk menjadi perlengkapan "universal". Ini untuk menghindari pergantian yang tidak perlu saat menempatkan setiap terminal secara berulang.
Ini mengubah pertanyaan peralatan dari:
Mesin mana yang dapat menarik terminal ini?
ke:
Berapa banyak keluarga terminal yang harus didukung stasiun ini, dan seberapa cepat operator dapat berpindah antar keluarga tanpa mengubah kondisi pengujian?
Untuk meja pengembangan, beberapa detik tambahan penyesuaian perlengkapan mungkin tidak berpengaruh.
Pada beberapa ratus spesimen per hari, mereka melakukannya.

Mengapa pengaturan operator mengubah hasil
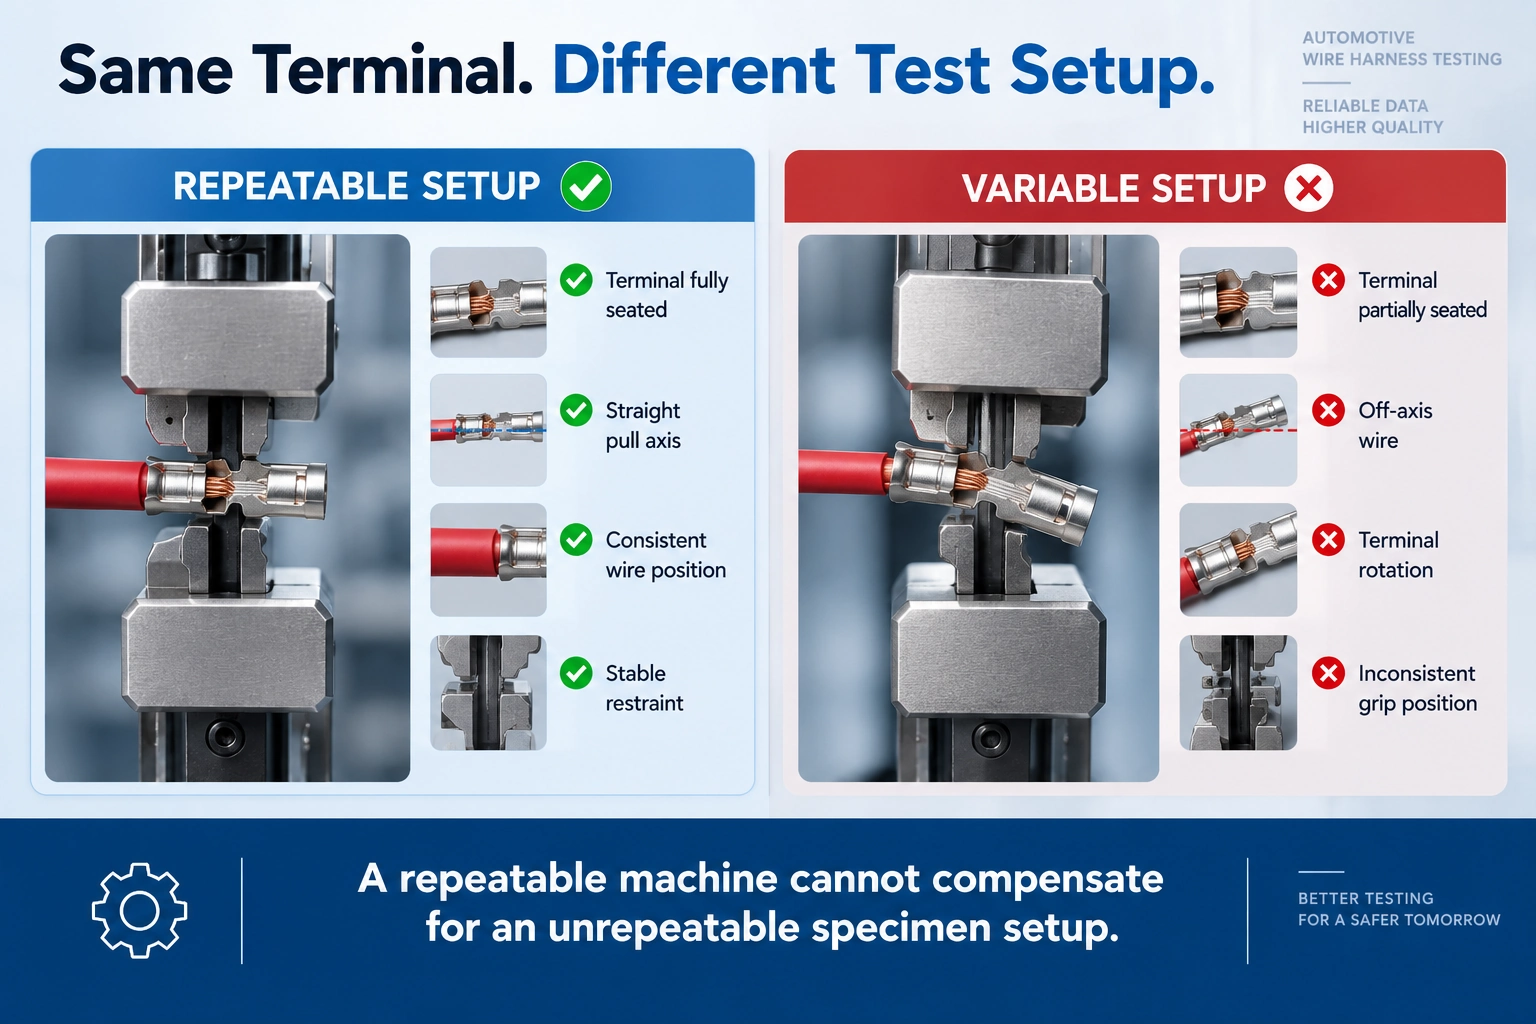
Operator A menempatkan terminal sepenuhnya di samping pemberhentian lampu.
Operator B meninggalkan spesimen berikutnya sedikit ke depan.
Satu kabel berjalan vertikal ke dalam grip. Yang lain masuk dengan sudut kecil. Satu operator meninggalkan panjang bebas yang konsisten; Yang lain mencengkeram lebih dekat ke terminal setiap kali kabel yang tersedia pendek.
Tidak ada perbedaan ini yang terlihat dramatis di lantai produksi.
Bersama-sama, mereka dapat memperlebar sebaran dalam data uji.
Repeatability oleh karena itu sebagian merupakan sifat dari sistem pengukuran gaya dan sebagian lagi merupakan sifat dari beban spesimen.
Terminal harus dibatasi tanpa menimbulkan kondisi pembengkokan yang tidak diinginkan. Konduktor harus mengikuti sumbu tarik yang dimaksudkan. Pegangan kawat membutuhkan daya tahan yang cukup untuk mencegah slip tanpa menyebabkan kerusakan dini di rahang.
Untuk pengujian produksi berulang, fixture juga harus membantu operator menemukan posisi yang diinginkan daripada sepenuhnya mengandalkan pengalaman.
Itu bisa berarti posisi duduk positif, slot atau insert yang sesuai, akses yang lebih mudah di sekitar terminal, atau cara yang dapat diulang untuk menentukan panjang kabel bebas.
Ketika nilai yang sangat rendah muncul secara tak terduga, spesimen layak diperiksa sebelum ada yang mulai menyesuaikan proses crimping.
Apakah konduktor menarik dari terminal? Apakah kabelnya putus? Apakah itu bergerak di dalam grip? Apakah terminalnya berputar? Apakah tarikan itu terlihat tidak sesuai sumbu?
Nilai yang dihasilkan oleh slip grip adalah masalah pengaturan uji, bukan bukti kremp produksi yang lemah.
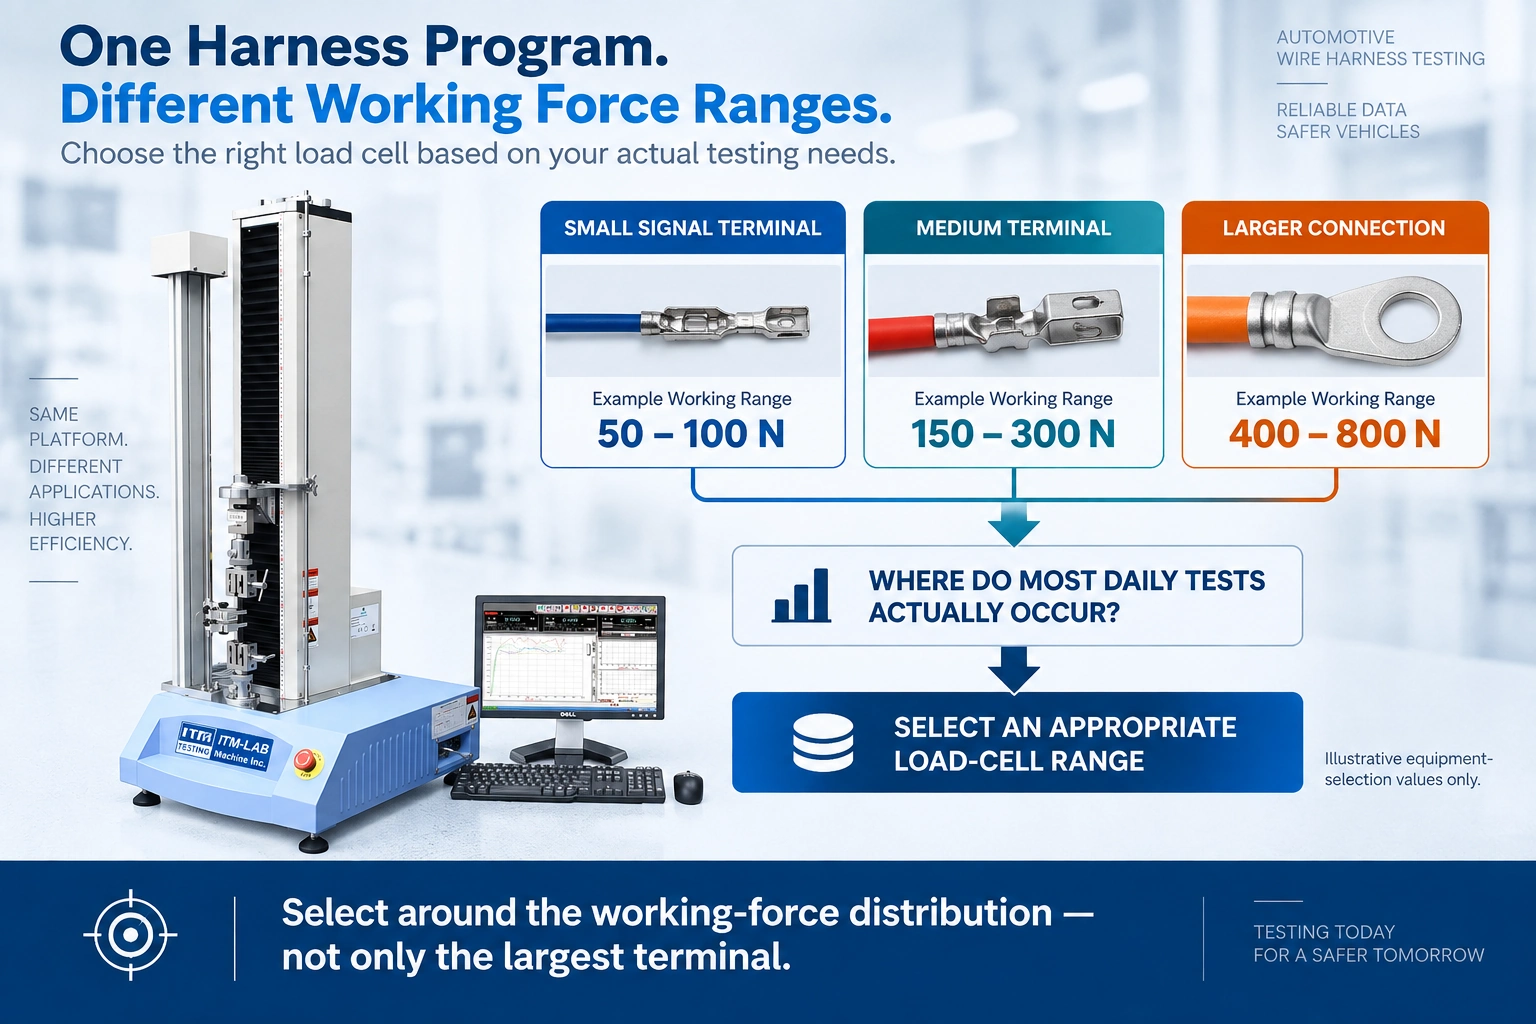
Satu stasiun uji mungkin memiliki lebih dari satu jangkauan gaya yang berguna
Kapasitas mesin menjawab satu pertanyaan:
Bisakah frame memberikan gaya yang cukup?
Tidak sepenuhnya menjawab yang lain:
Apakah ini konfigurasi pengukuran yang tepat untuk semua yang kami uji?
Pertimbangkan laboratorium harness yang mencakup beberapa keluarga koneksi. Untuk tujuan perencanaan peralatan saja, bayangkan area kerja berikut:
Ini adalah nilai ilustratif pemilihan peralatan, bukan persyaratan penerimaan otomotif.
Misalkan sebagian besar sampel harian berada di bawah 150 N sementara kelompok yang jauh lebih kecil beroperasi beberapa kali lebih tinggi.
Memilih sistem pengukuran hanya di sekitar spesimen terbesar dapat mengabaikan di mana sebagian besar hari kerja mesin sebenarnya dihabiskan.
Diskusi yang lebih baik mencakup gaya terendah yang diinginkan, rentang kerja normal untuk setiap keluarga terminal, gaya aktual tertinggi yang diharapkan, dan jumlah pengujian yang dilakukan di setiap rentang.
Bergantung pada sebaran tersebut, laboratorium dapat mengevaluasi apakah satu konfigurasi load-cell cocok atau apakah perlu dipertimbangkan rentang pengukuran yang berbeda.
Input yang berguna di sini adalah perkiraan tenaga kerja aktual, bukan hanya nilai minimum yang dicetak pada gambar.
Pada 500 uji per hari, penanganan spesimen menjadi bagian dari spesifikasi
Stasiun uji yang digunakan dua puluh kali sehari dapat menahan beberapa langkah yang canggung.
Pada lima ratus pengujian per hari, langkah-langkah yang sama menjadi waktu produksi.
Siklus lengkap mencakup lebih dari sekadar pergerakan crosshead:
Identifikasi spesimen → Terminal beban → Genggam dan selaraskan kawat → Jalankan uji → Hapus spesimen → Klasifikasikan hasil → Catat data
Bayangkan bahwa pemuatan dan penempatan membutuhkan waktu 30 detik per spesimen.
Dari 500 pengujian, itu saja sudah mewakili lebih dari empat jam penanganan.
Kurangi proses hanya 10 detik per spesimen dan kira-kira 83 menit hilang dari beban kerja harian.
Itulah sebabnya hanya meningkatkan kecepatan pengujian tidak selalu cara paling efektif untuk meningkatkan throughput.
Dalam QC harness volume tinggi, keuntungan praktis dapat diperoleh dari akses terminal yang lebih mudah, pergantian perlengkapan yang lebih cepat, posisi yang dapat diulang, operasi pegangan yang nyaman, dan penanganan hasil manual yang lebih sedikit.
Pengaturan produksi terbaik tidak selalu yang bergerak paling cepat.
Ini adalah yang menghilangkan pekerjaan yang tidak perlu dari seluruh siklus pengujian tanpa mengorbankan kondisi pengujian.

Mengonfigurasi RS-8010A untuk QC Harness Otomotif
Untuk banyak aplikasi tarikan kabel-harness otomotif, gaya yang terlibat relatif rendah dibandingkan dengan pengujian tarik struktural.
The ITM-LAB RS-8010A Servo Control Universal Testing Machine, tersedia dalam kapasitas mulai dari 50 N hingga 5 kN, oleh karena itu merupakan platform untuk mengevaluasi banyak gaya tarik terminal dan harness aplikasi.
Namun, menentukan model mesin saja tidak mendefinisikan sistem uji.
Untuk aplikasi konduktor-ke-terminal, konfigurasi dapat menggabungkan load cell yang sesuai dengan pegangan kawat dan pengaman yang disesuaikan dengan geometri terminal. Ruang uji dan perjalanan yang tersedia juga harus sesuai dengan spesimen.
Di mana beberapa keluarga terminal berbagi stasiun yang sama, akses dan pergantian fixture harus dipertimbangkan bersamaan dengan jangkauan force.
Data yang diperlukan juga dapat bervariasi.
Stasiun produksi mungkin terutama membutuhkan informasi gaya puncak dan lulus/gagal. Pengembangan, validasi proses, atau pekerjaan pemecahan masalah dapat memperoleh manfaat dari mempertahankan kurva gaya-perpindahan dan perilaku kegagalan yang diamati.
Misalnya:
Terminal A — 96 N — PASS — penarikan konduktor keluar
berisi informasi diagnostik lebih banyak daripada:
Terminal A — PASS
Itu tidak berarti setiap jalur harness membutuhkan sistem data yang kompleks. Artinya, output yang dibutuhkan harus ditentukan sebelum stasiun dikonfigurasi.
Untuk stasiun QC harness gaya rendah, RS-8010A dapat dievaluasi bersama dengan metode data-end load cell, wire grip, terminal restraint, dan metode pengujian. Untuk program multi-terminal, pergantian fixture dan alur kerja operator harus dipertimbangkan sebagai bagian dari konfigurasi yang sama, bukan setelah mesin sudah dipilih.
Harness Otomotif Asli RFQ
Pertimbangkan permintaan ini:
Ada cukup informasi untuk memahami aplikasi ini.
Belum cukup untuk mengonfigurasi stasiun dengan benar.
Dokumen berguna berikutnya seringkali bukan spesifikasi mesin lain.
Ini
Sekarang diskusi peralatan menjadi jauh lebih konkret.
Jika sebagian besar keluarga terminal memiliki perilaku gaya rendah yang serupa sementara hanya beberapa yang membutuhkan gaya yang jauh lebih tinggi, strategi load-cell dapat dievaluasi di sekitar distribusi tersebut.
Jika beberapa terminal memiliki geometri yang mirip, strategi penahan dapat ditinjau untuk komponen umum atau insert yang dapat dipertukarkan.
Dan jika stasiun diharapkan memproses 500 spesimen per hari, pemuatan, pergantian perlengkapan, dan penanganan data menjadi bagian terukur dari proyek.
Itu adalah informasi yang dibutuhkan untuk berpindah dari penguji tarik generik ke stasiun uji produksi yang berguna.
Apa yang harus dikirim sebelum meminta sistem tarik-gaya harness
Untuk proyek harness otomotif baru, berikan informasi yang mendefinisikan aplikasi produksi, bukan hanya kapasitas mesin maksimum.
Input yang paling berguna adalah:
- ukuran kawat dan tipe konduktor;
- nomor bagian terminal;
- terminal gambar atau sampel jadi;
- persyaratan pelanggan/OEM/produk yang berlaku;
- metode uji yang dapat diterapkan;
- gaya minimum yang ditentukan;
- jangkauan tenaga kerja aktual yang diharapkan;
- kecepatan uji yang diperlukan;
- jumlah keluarga terminal;
- uji perkiraan per hari;
- diperlukan output pengujian dan keterlacakan.
Jika beberapa terminal akan berbagi stasiun, spreadsheet yang mencantumkan nomor bagian terminal, ukuran kabel, minimum yang ditentukan, perkiraan tenaga kerja, dan jumlah harian sangat berguna.
Terminal fisik atau sampel crimp yang sudah selesai sangat berharga saat mengevaluasi pembatas. Geometri fixture tidak dapat ditentukan secara andal hanya dari nilai gaya.
Roadmap Pemilihan Sistem Uji Gaya Tarik Kabel Otomotif

FAQ Pengujian Gaya Tarik Kabel Kabel Otomotif
Tes gaya tarik apa yang digunakan untuk wire harness otomotif?
"Gaya tarik" dapat merujuk pada beberapa antarmuka mekanis, termasuk kekuatan crimp konduktor-ke-terminal, retensi terminal di rumah konektor, dan pengujian pelepasan regangan atau penarik rakitan. Gaya pengikatan atau pelepasan konektor adalah pengukuran lain yang berbeda secara mekanis.
Oleh karena itu, antarmuka harus diidentifikasi sebelum memilih perlengkapan atau prosedur pengujian.
Apakah tes tarikan wire harness sama dengan tes crimp?
Tidak selalu.
Tes crimp pull secara khusus memuat koneksi konduktor-ke-terminal. Pengujian tarikan kabel adalah deskripsi yang lebih luas dan dapat mencakup antarmuka mekanis lain dalam rakitan.
Untuk QC crimp produksi, koneksi konduktor-ke-terminal biasanya menjadi antarmuka yang diminati.
Berapa besar gaya tarik yang harus ditahan oleh terminal otomotif?
Tidak ada satu nilai gaya tunggal yang berlaku untuk setiap terminal otomotif dengan ukuran kabel tertentu.
Persyaratan penerimaan harus berasal dari spesifikasi yang mengatur program konduktor, terminal, dan harness yang sebenarnya. Tabel gaya online generik tidak boleh menggantikan persyaratan tersebut tanpa mengonfirmasi penerapannya.
Bisakah gaya tarik digunakan untuk memantau kualitas crimping?
Ya, data gaya tarik dapat memberikan informasi QC mekanis yang berguna dan dapat mengungkap perubahan perilaku proses seiring waktu.
tidak mengidentifikasi akar penyebab perubahan dengan sendirinya. Tren tak terduga mungkin perlu diselidiki bersama dengan tinggi crimp, posisi konduktor, kondisi strand, posisi terminal, kondisi alat, dan informasi proses relevan lainnya.
Mengapa operator yang berbeda kadang mendapatkan hasil gaya tarik yang berbeda?
Perbedaan pada dudukan terminal, posisi pegangan kawat, panjang spesimen bebas, rotasi terminal, dan penyelarasan sumbu tarik dapat menimbulkan variasi.
Sebuah perlengkapan produksi harus membuat posisi spesimen yang diinginkan sebisa mungkin sehingga hasilnya kurang bergantung pada teknik operator individual.
Bagaimana cara memilih load cell untuk pengujian tarikan harness otomotif?
Mulailah dengan rentang tenaga kerja aktual yang diharapkan, bukan hanya nilai penerimaan minimum atau kapasitas frame maksimum.
Untuk stasiun yang mencakup beberapa keluarga terminal, petakan rentang gaya yang diharapkan dan kuantitas harian untuk setiap keluarga. Ini membantu menentukan di mana sebagian besar pengukuran dilakukan dan apakah satu rentang load-cell sesuai untuk seluruh program.
Informasi apa saja yang diperlukan untuk memilih mesin uji tarik kabel otomotif?
Menyediakan ukuran kabel, tipe konduktor, nomor bagian terminal atau gambar, persyaratan pengujian yang berlaku, gaya minimum yang ditentukan, rentang gaya aktual yang diharapkan, kecepatan pengujian, jumlah keluarga terminal, dan volume sampel harian.
Sampel crimp yang sudah selesai sangat berguna ketika terminal fixture perlu dievaluasi.
Membangun Stasiun QC Harness yang Lebih Baik
Bagian termudah dari proyek uji tarik wire harness otomotif sering kali adalah memastikan bahwa rangka tarik memiliki kapasitas yang cukup.
Detail produksi menentukan apakah stasiun ini masih akan berfungsi dengan baik setelah ratusan spesimen, beberapa kali pergantian terminal, dan beberapa operator.
Sistem yang berguna harus mengakomodasi keluarga terminal yang sebenarnya sedang diproduksi, mengukur di mana gaya tarik sebenarnya terjadi, menahan spesimen secara konsisten, dan bergerak melalui volume sampel yang dibutuhkan tanpa mengubah beban spesimen menjadi bottleneck.
Data yang dihasilkan juga seharusnya berguna. Satu hasil PASS memverifikasi satu spesimen. Tren gaya tarik yang berubah dapat memberikan tim kualitas alasan lebih awal untuk memeriksa proses produksi.
Untuk banyak aplikasi terminal otomotif dengan gaya rendah, ITM-LAB RS-8010A, tersedia dari 50 N hingga 5 kN, dapat berfungsi sebagai platform pengujian. Konfigurasi akhir masih bergantung pada load cell, wire grip, terminal restraint, ruang uji yang tersedia, metode pengujian yang berlaku, dan alur kerja produksi.
Jika Anda merencanakan stasiun QC harness otomotif, kirimkan ITM-LAB terminal list, rentang ukuran kabel, gambar terminal atau sampel jadi, persyaratan yang berlaku, rentang gaya tarik yang diharapkan, dan pengujian per hari.
Dengan detail tersebut, ITM-LAB dapat mengevalu
