
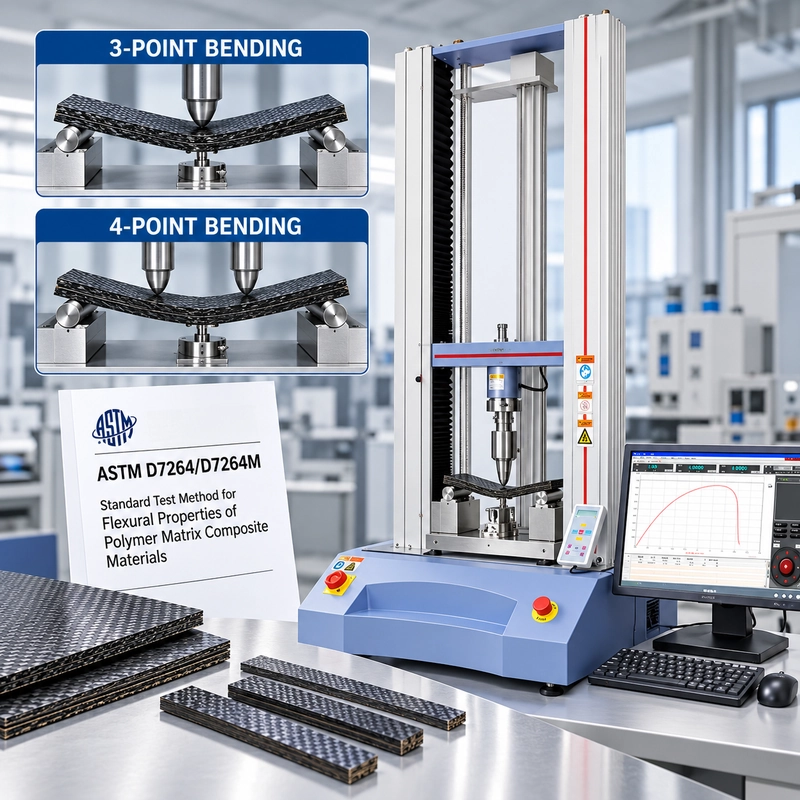
Dua kupon CFRP berasal dari panel laminasi yang sama. Keduanya berukuran 4 mm tebal.
Salah satunya diuji pada rentang penyangga 64 mm. Yang lainnya lebih dari 128 mm.
Materi yang sama. Ketebalannya sama. Mesin pengujian universal yang sama.
Apakah kekuatan lentur yang dilaporkan harus sama?
Tidak selalu.
Dalam pengujian fleksi komposit ASTM D7264, bentang adalah bagian dari pengujian—bukan hanya pengaturan perlengkapan. Ubah geometri beban atau hubungan rentang ke ketebalan dan Anda mengubah keadaan tegangan di dalam kupon. Ubah cara pengukuran defleksi dan Anda mungkin mengubah hasil kekakuan. Abaikan di mana spesimen sebenarnya gagal dan puncak yang bersih pada kurva gaya bisa menyesatkan.
Itulah sebabnya pengaturan ASTM D7264 dimulai dari kupon, bukan mesinnya.
ASTM D7264/D7264M mencakup sifat lentur komposit matriks polimer, khususnya material yang diperkuat serat kontinu. ASTM D7264/D7264M-26 saat ini mencakup dua konfigurasi: Prosedur A menggunakan pemuatan tiga titik dan Prosedur B menggunakan pemuatan empat titik. Rasio rentang terhadap ketebalan standar 32:1 digunakan, yang merupakan salah satu perbedaan penting antara metode ini dan metode lentur plastik umum seperti ASTM D790 dan ASTM D6272.
Panduan ini berfokus pada apa arti persyaratan tersebut di bangku uji: bagaimana metode pemuatan mengubah respons spesimen, mengapa 32:1 penting, lokasi kegagalan apa yang dapat memberi tahu, dari mana angka defleksi berasal, dan bagaimana mengubah persyaratan kupon menjadi konfigurasi UTM dan perlengkapan yang praktis.
Apa yang sebenarnya terjadi di dalam laminasi?
Tes lentur terlihat sederhana dari luar perlengkapan.
Kupon ini berada di atas dua penyangga. Kepala silang bergerak. Spesimen itu melengkung.
Di dalam laminasi, situasinya lebih rumit.
Saat balok membengkok, satu permukaan luar terutama ditempatkan dalam kompresi sementara permukaan sebaliknya terutama dalam keadaan tegangan. Di antara mereka terletak sumbu netral. Tegangan geser transversal juga berkembang melalui ketebalan.
Untuk material homogen, teori berkas memberikan cara yang praktis untuk mendeskripsikan distribusi tegangan ini. Namun, untuk komposit laminasi, materialnya sendiri bersifat arah dan berlapis.
Serat dapat menanggung sebagian besar beban longitudinal. Matriks mentransfer tegangan dan mendukung penguatan. Antarmuka antar partikel memperkenalkan jalur kerusakan lain yang mungkin terjadi.
Jadi kupon ini tidak hanya memiliki satu cara untuk gagal.
Spesimen CFRP dapat mengalami patahan serat tarik di satu sisi, kerusakan kompresi di sisi lain, delaminasi antar lapisan lapisan, atau kerusakan terkait geser melalui laminasi. Kontak lokal di bawah hidung pemuatan dapat menimbulkan mekanisme kegagalan lain sama sekali.
Itulah alasan pertama mengapa gaya tertinggi yang tercatat oleh UTM tidak boleh diinterpretasikan secara terpisah.

ASTM D7264 Prosedur A vs Prosedur B
ASTM D7264 memberikan laboratorium dua pengaturan muatan.
Prosedur A adalah pembengkokan tiga titik.
Spesimen didukung di dua titik dan dimuat oleh salah satu hidung di tengah bentang.
Prosedur B adalah pembengkokan empat titik.
Spesimen kembali duduk di atas dua penyangga luar, tetapi gaya dimasukkan melalui dua hidung pengisi. Untuk D7264, jarak antara titik pemuatan tersebut adalah setengah dari rentang penyangga.
Mereka bukan sekadar dua gaya pertandingan, untuk mendapatkan angka yang sama.
Pembengkokan tiga titik memusatkan momen maksimum
Dengan satu bagian tengah yang memuat di hidung, momen lentur maksimum terjadi di tengah.
Artinya, wilayah yang paling tertekan sangat terlokalisasi di sekitar satu posisi.
Jika cacat paling lemah pada laminasi berada di bagian lain sepanjang kupon, cacat tersebut mungkin tidak pernah mengalami momen lentur maksimum yang sama.
Pembengkokan empat titik memperlihatkan wilayah yang lebih besar
Diantara dua hidung pemuatan dalam konfigurasi empat titik, spesimen mengalami wilayah momen lentur maksimum.
Hal ini mengekspos bahan yang lebih besar pada kondisi pembengkokan yang paling parah.
Untuk material komposit, perbedaan itu penting.
Ruang kosong, gelombang serat lokal, area kaya resin, cacat lapis, dan variasi material lainnya tidak mudah terjadi tepat di pusat setiap kupon. Wilayah yang lebih besar dan sangat tertekan memberikan peluang pada cacat pada bagian spesimen yang lebih besar untuk mempengaruhi kegagalan.
Itu tidak membuat Prosedur B secara inheren "lebih baik."
Itu membuatnya berbeda.
ASTM mencatat bahwa Prosedur A dan Prosedur B dapat menghasilkan nilai properti yang sedikit berbeda. Ketika hasil dibandingkan, prosedur yang sama harus digunakan sepanjang perbandingan.
Jika gambar pelanggan menentukan Prosedur A, gunakan Prosedur A.
Jika program R&D internal memiliki pilihan, dokumentasikan prosedur yang dipilih dan jaga konsistensi antara material, batch, dan grup kondisioning.

Rasio 32:1 sudah cukup
efektifUntuk konfigurasi standar ASTM D7264:
Rentang Penyangga / Ketebalan Spesimen = 32:1
atau:
L = 32 jam
di mana:
L = bentang
penyanggah = ketebalan spesimen
ASTM mengidentifikasi rasio 32:1 ini sebagai salah satu perbedaan antara D7264 dan ASTM D790/D6272, di mana rasio rentang terhadap ketebalan standar 16:1 digunakan. D7264 dimaksudkan untuk mengevaluasi perilaku lentur berkas panjang, sedangkan ASTM D2344/D2344M menangani kekuatan berkas pendek.
Kenapa itu penting?
Karena pembengkokan dan geser tidak memberikan kontribusi yang sama di setiap rentang waktu.
Kurangi bentang relatif terhadap ketebalan spesimen dan geser transversal menjadi lebih signifikan. Tambah rentang relatif dan responsnya akan lebih didominasi oleh pembengkokan.
Hal ini sangat penting pada komposit laminasi karena kegagalan geser antar laminar dapat terjadi sebelum serat luar mencapai kondisi lentur yang dimaksudkan untuk diperiksa uji.
Jadi ketika operator mengatur penyangga, penyesuaian itu bukan hanya membuat kupon pas.
Ini adalah bagian definisi dari kondisi uji mekanis.
Contoh singkat
Untuk laminasi 2 mm:
32 × 2 = 64 mm
Untuk laminasi 4 mm:
32 × 4 = 128 mm
Untuk laminasi 6 mm:
32 × 6 = 192 mm
Perkembangan sederhana itu juga memberi tahu kita sesuatu tentang pemilihan peralatan.
Jika laboratorium berencana menguji kupon dengan ketebalan 2 hingga 6 mm, perlengkapan lentur harus mengakomodasi bentang penyangga yang sesuai. Perlengkapan yang secara fisik berhenti pada 100 mm mungkin dapat digunakan dengan sempurna untuk spesimen 2 mm dan tidak cocok untuk spesimen 4 mm dan 6 mm dengan kondisi 32:1 yang sama.
Jika pemasok hanya menerima:
"Kita butuh perlengkapan ASTM D7264."
Masih belum cukup informasi untuk mengonfigurasi perlengkapan dengan benar.
Setidaknya, kami ingin tahu spesimen apa yang masuk ke dalamnya.

Kupon CFRP 4 mm: Contoh yang Sudah Digunakan
Pertimbangkan kupon CFRP persegi panjang yang diuji menggunakan Prosedur A.
Sebagai ilustrasi, asumsikan:
Lebar, b = 13,0 mm
Ketebalan, h = 4,00 mm
Rentang penyangga, L = 128 mm
Beban puncak, P = 1.200 N
Untuk spesimen persegi panjang dalam pembengkokan tiga titik, hubungan tegangan lentur permukaan luar mengambil bentuk yang sudah dikenal:
σf = 3PL / 2bh²
Mengganti nilai contoh:
σf = (3 × 1.200 × 128) / (2 × 13 × 4²)
yang memberikan kira-kira:
σf = 1.108 MPa
atau:
1.11 GPa
Angka itu berguna, tetapi perhitungannya mengungkapkan sesuatu yang mudah diabaikan.
Lihat denyebutnya:
h²
Ketebalan dibentuk kuadrat.
Sekarang misalkan spesimen sebenarnya memiliki ketebalan 4,00 mm, tetapi 4,10 mm dimasukkan ke dalam perhitungan.
Segala hal lainnya tetap sama.
Menggunakan 4,10 mm:
σf ≈ 1.054 MPa
Tegangan yang dilaporkan telah bergeser dari kira-kira:
1.108 MPa → 1.054 MPa
selisih sekitar 4,9%.
Tidak ada yang berubah di mesin.
Tidak ada yang berubah dalam kekuatan puncak.
Tidak ada yang berubah pada laminasi.
Hanya nilai ketebalan yang berubah sebesar 0,10 mm.
Itulah sebabnya kami tidak akan membuat laporan D7264 hanya berdasarkan ketebalan gambar nominal. Ukur kupon sesuai kebutuhan metode dan jaga praktik pengukuran dimensi tetap konsisten sepanjang perbandingan.
Untuk laminasi komposit tipis, metrologi spesimen merupakan bagian dari uji mekanis.
Arah serat dapat mengubah jawaban sebelum tes dimulai
Dua kupon dapat memiliki dimensi eksternal yang identik dan tetap mewakili sistem material yang sangat berbeda secara mekanis.
Pertimbangkan laminasi satu arah.
Spesimen yang dipotong terutama sepanjang arah serat dan satu potongan melintang tidak membawa beban lentur dengan cara yang sama.
Masalah yang sama muncul pada layup yang lebih kompleks.
Laminasi yang didominasi [0°], laminasi yang didominasi [90°], konstruksi cross-ply, dan laminat quasi-isotropik tidak boleh diperlakukan saling menggantikan hanya karena keempat kupon terbuat dari "CFRP."
Inilah sebabnya laporan uji komposit yang berguna harus menyimpan cukup informasi untuk mengidentifikasi apa yang sebenarnya telah diuji.
Penetapan material saja mungkin tidak cukup.
Tergantung pada programnya, informasi berguna dapat meliputi konstruksi laminasi, penunjukan layup, orientasi spesimen relatif terhadap panel, ketebalan, lebar, kondisi kondisioning, prosedur pengujian, dan rentang penyangga.
Jika satu batch dipotong secara longitudinal dan yang lain secara melintang, repeatabilitas mesin yang sangat baik tidak akan menyelamatkan perbandingan yang buruk.
Jika
rusak di sini, tanyakan alasannya
Puncak bersih pada kurva gaya-defleksi terlihat menenangkan.
Kupon yang rusak ini layak mendapat perhatian yang sama.
Pecah di area tekukan tinggi yang diinginkan
Mulailah dengan memeriksa permukaan mana yang memulai kegagalan dan seperti apa patah tulangnya.
Retakan serat tarik, kerusakan kompresi, dan kombinasi kegagalan matriks serta serat dapat muncul tergantung pada arsitektur laminasi.
Kegagalan di wilayah yang diharapkan tidak secara otomatis memvalidasi setiap aspek tes, tetapi jauh lebih informatif daripada sekadar mencatat gaya maksimum.
Kerusakan langsung di bawah hidung pemuatan
Perhatikan dengan seksama zona kontak.
Jika laminasi terremuk secara lokal di bawah hidung sebelum kegagalan lentur yang diinginkan terjadi, puncak yang diukur dapat dikendalikan oleh kerusakan kontak.
Itu bukan pertanyaan yang sama dengan:
"Seberapa kuat laminasi ini saat melentur?"
Pembagian panjang antara lapisan
Retakan yang terlihat di sepanjang laminasi dapat menandakan delaminasi atau keterlibatan interlaminar.
Tanyakan apakah respons lentur berkas panjang yang diinginkan tercapai sebelum kerusakan itu menjadi mengendalikan.
Kegagalan dekat support
Jangan hanya menyimpan beban puncak dan pindah ke kupon berikutnya.
Periksa rentang, posisi spesimen, kontak penyangga, penyelarasan, dan spesimen itu sendiri.
Kegagalan berulang di tempat yang salah adalah informasi tentang pengaturan.
Ketika spesimen membocorkan sesuatu yang tak terduga, selidiki lokasi sebelum menafsirkan angkanya.

Ketika
beban puncak yang lebih tinggi bisa menjadi ujian yang lebih buruk
Bayangkan dua kupon yang secara nominal identik.
Kupon A mencapai:
1,20 kN
dan gagal di wilayah bending tinggi yang dimaksud.
Kupon B mencapai:
1,28 kN
Namun inspeksi menunjukkan penghancuran lokal yang parah tepat di bawah hidung pemuatan.
Kupon mana yang menunjukkan kekuatan lentur yang lebih tinggi dan valid?
Jawabannya tidak dapat ditentukan hanya dari 1,20 versus 1,28 kN saja.
Kupon B menghasilkan pembacaan mesin yang lebih besar. Laporan ini juga menunjukkan bukti bahwa mekanisme kegagalan yang berbeda mungkin telah mengendalikan pembacaan tersebut.
Perbedaan ini penting ketika perangkat lunak pengujian secara otomatis membuat laporan yang berisi gaya maksimum, tekanan maksimum, dan hasil lulus/gagal.
Laporan numerik bisa konsisten secara internal dan tetap menghilangkan pengamatan diagnostik terpenting dari tes.
Untuk fleksuri komposit, simpan kurva.
Tapi lihat kuponnya.
Kurva juga punya cerita
Inspeksi kegagalan tidak boleh menggantikan kurva gaya-defleksi. Keduanya memang cocok untuk bersama.
Pada awal pengujian, area tempat duduk kecil mungkin muncul saat spesimen, penyangga, dan hidung muatan melakukan kontak penuh.
Bagian utama kurva yang naik mencerminkan respons struktural dari sistem kupon dan uji.
Penyimpangan dari respons linier yang diharapkan dapat menunjukkan awal kerusakan atau perilaku nonlinier.
Penurunan beban yang tajam dapat disertai dengan patah mendadak.
Pengurangan pasca-puncak yang lebih bertahap mungkin terjadi seiring perkembangan kerusakan secara bertahap.
Beberapa laminasi menghasilkan beberapa penurunan beban daripada satu pemutusan bersih karena lapisan atau antarmuka individu dapat gagal sementara struktur yang tersisa terus menanggung beban.
Ini adalah informasi diagnostik yang berguna.
Jika satu kelompok kupon berulang kali menghasilkan respons yang halus dan dapat diulang sementara kelompok lain menunjukkan diskontinuitas awal dan sebaran besar, perbedaan tersebut layak diteliti meskipun gaya puncak rata-rata mereka terlihat mirip.
Olehkarena itu, kurva harus diperlakukan lebih dari sekadar jalur menuju satu nilai maksimum.
Dari mana angka defleksi itu berasal?
Buka laporan uji dan temukan kolom defleksi.
Sebelum menggunakannya untuk perhitungan kekakuan atau modulus, ajukan satu pertanyaan:
Dimana itu diukur?
UTM tahu seberapa jauh crosshead atau aktuator yang bergerak telah bergerak.
Gerakan itu bisa mengandung lebih dari sekadar membengkokkan spesimen.
Dapat mencakup kontribusi dari kepatuhan mesin, deformasi perlengkapan, tempat duduk kontak, dan cara kupon berputar melawan penyangga dan hidung muatan yang dimuat.
Pengukuran perpindahan yang diambil langsung ke spesimen mencoba menjawab pertanyaan lain: seberapa banyak spesimen itu sendiri membelokkan pada lokasi pengukuran yang telah ditentukan?
Nomor-nomor itu tidak otomatis identik.
Perbedaan ini mungkin tidak banyak berpengaruh pada uji internal sederhana yang tujuannya hanya untuk membandingkan gaya maksimum di bawah pengaturan tetap.
Hal ini menjadi jauh lebih penting ketika hasil yang diinginkan bergantung pada kemiringan respons gaya-defleksi.
Itulah sebabnya "mesin memiliki pengukuran perpindahan" bukanlah jawaban lengkap saat mengonfigurasi uji modulus lentur.
Setiap UTM elektromekanik modern mengukur gerakannya sendiri.
Pertanyaan tekniknya adalah:
Perpindahan berapa yang dibutuhkan perhitungannya?

Ketika
Hasil ASTM D7264 Tidak Terlihat Tepat
Rerun hanya berguna jika pengaturannya sudah tepat. Ketika perilaku abnormal yang sama terus muncul, gunakan pola tersebut sebagai informasi diagnostik.
Dua poin terakhir sangat penting ketika laboratorium mewarisi data historis.
Spreadsheet penuh dengan nilai "kekuatan lentur" tidak selalu merupakan satu dataset yang sebanding.
Anda perlu tahu bagaimana nilai-nilai itu dihasilkan.
ASTM D7264 vs D790 vs D6272 vs D2344
Semua empat metode melibatkan pembengkokan atau beban tipe berkas balok. Keduanya tidak saling dipertukarkan.
Fixture lentur tidak menentukan metode pengujian.
Mesin pengujian universal yang sama mungkin mampu menjalankan D7264 dan D790, tetapi pengaturan D790 tidak menjadi uji D7264 hanya karena mesin dapat membengkokkan kedua spesimen.
Material, geometri spesimen, bentang dan prosedur pemuatan masih penting.
Apa yang sebenarnya perlu dilakukan UTM
Sekarang kita bisa memilih peralatan.
Perhatikan betapa terlambatnya kapasitas mesin muncul dalam diskusi.
Itu memang disengaja.
Untuk ASTM D7264, sistem yang berguna perlu melakukan empat hal dengan baik.
Mengukur beban kerja aktual
Misalkan ada frame 50 kN dan kupon komposit diperkirakan gagal sekitar 1,5 kN.
Rangka sudah cukup berkapasitas.
Hal ini tidak otomatis membuat rentang pengukuran penuh 50 kN menjadi pilihan terbaik untuk pengujian.
Tenaga kerja yang diharapkan, rentang pengukuran, akurasi, dan margin kelebihan beban harus dipertimbangkan bersama-sama.
Kapasitas Rangka ≠ Beban Kerja ≠ Rentang Pengukuran
Perbedaan ini lebih penting daripada sekadar memilih kapasitas mesin berikutnya di atas gaya puncak yang diharapkan.
Sesuaikan rentang yang dibutuhkan
Kembali ke contoh 4 mm.
Rasio 32:1 mensyaratkan:
128 mm
dengan rentang dukungan.
Kupon yang lebih tebal mungkin membutuhkan jauh lebih banyak.
Fixture lentur membutuhkan rentang penyesuaian yang cukup, dan seluruh fixture harus tetap muat di dalam ruang uji UTM yang tersedia.
Pertahankan geometri beban yang diperlukan
Prosedur A membutuhkan pengaturan tiga poin yang tepat.
Prosedur B membutuhkan pengaturan empat poin yang sesuai.
Pemuatan hidung dan penyangga juga memerlukan geometri, posisi, dan penyelarasan yang sesuai untuk pengujian yang diperlukan.
Mesin dengan tenaga cukup tapi perlengkapan yang salah bukanlah sistem uji D7264.
Dapatkan data yang benar-benar dibutuhkan perhitungan
Jika proyek hanya membutuhkan kurva gaya-defleksi yang terkontrol dan gaya maksimum, satu konfigurasi pengukuran mungkin sudah cukup.
Jika modulus lentur atau output terkait kekakuan lain diperlukan, pengukuran defleksi perlu diperiksa lebih dekat.
Tentukan hasilnya terlebih dahulu.
Kemudian definisikan sensornya.
Di Mana RS-8000 Cocok
Mesin pengujian universal ITM-LAB RS-8000 mencakup konfigurasi frame 10–50 kN dan dapat dikonfigurasi untuk aplikasi tarik, kompresi, dan pembengkokan.
Namun, untuk pengujian lentur komposit ASTM D7264, nomor model hanyalah titik awal.
Konfigurasi yang berguna perlu dibangun di sekitar kupon:
tenaga kerja yang diharapkan
Prosedur A atau Prosedur B
ketebalan spesimen
rentang dukungan yang dibutuhkan
lebar dan panjang spesimen
Geometri pemuatan/dukungan
pengukuran defleksi yang diperlukan
Ruang uji coba dan perjalanan yang tersedia
output dan pelaporan yang diperlukan
Untuk banyak pengujian kupon CFRP dan GFRP, masalah pemilihan kunci kemungkinan besar adalah apakah frame 50 kN secara fisik dapat bertahan dari beban tersebut.
Pertanyaan yang lebih berguna adalah apakah sistem lengkap mengukur rentang kerja aktual dengan tepat dan mereproduksi geometri yang dibutuhkan.
Itulah perbedaan antara memilih UTM dan mengonfigurasi sistem pengujian.
Contoh Satu Kupon, Satu Konfigurasi
Ambil contoh sebelumnya:
Material: Laminasi CFRP
Prosedur: ASTM D7264 Prosedur A
Ketebalan: 4,00 mm
Lebar: 13,0 mm
Rasio yang dibutuhkan: 32:1
Rentang penyangga: 128 mm
Gaya puncak yang diharapkan: sekitar 1–2 kN
Hasil yang dibutuhkan: kekuatan lentur + kurva gaya-defleksi
Dari informasi ini saja, beberapa kebutuhan peralatan sudah terlihat.
Lampu harus memiliki bentang penyangga 128 mm.
Mesin membutuhkan ruang yang cukup untuk perlengkapan, kupon, dan perjalanan uji.
Konfigurasi pengukuran gaya harus sesuai untuk beban kerja di sekitar wilayah 1–2 kN yang diharapkan, bukan hanya dipilih dari rating maksimum rangka.
Jika sifat terkait kekakuan diperlukan, metode pengukuran perpindahan perlu didefinisikan.
Dan perlengkapan pemuatan harus sesuai dengan Prosedur A.
Hanya setelah syarat-syarat tersebut ditetapkan:
"Model UTM yang mana?"
menjadi pertanyaan terakhir yang berguna.
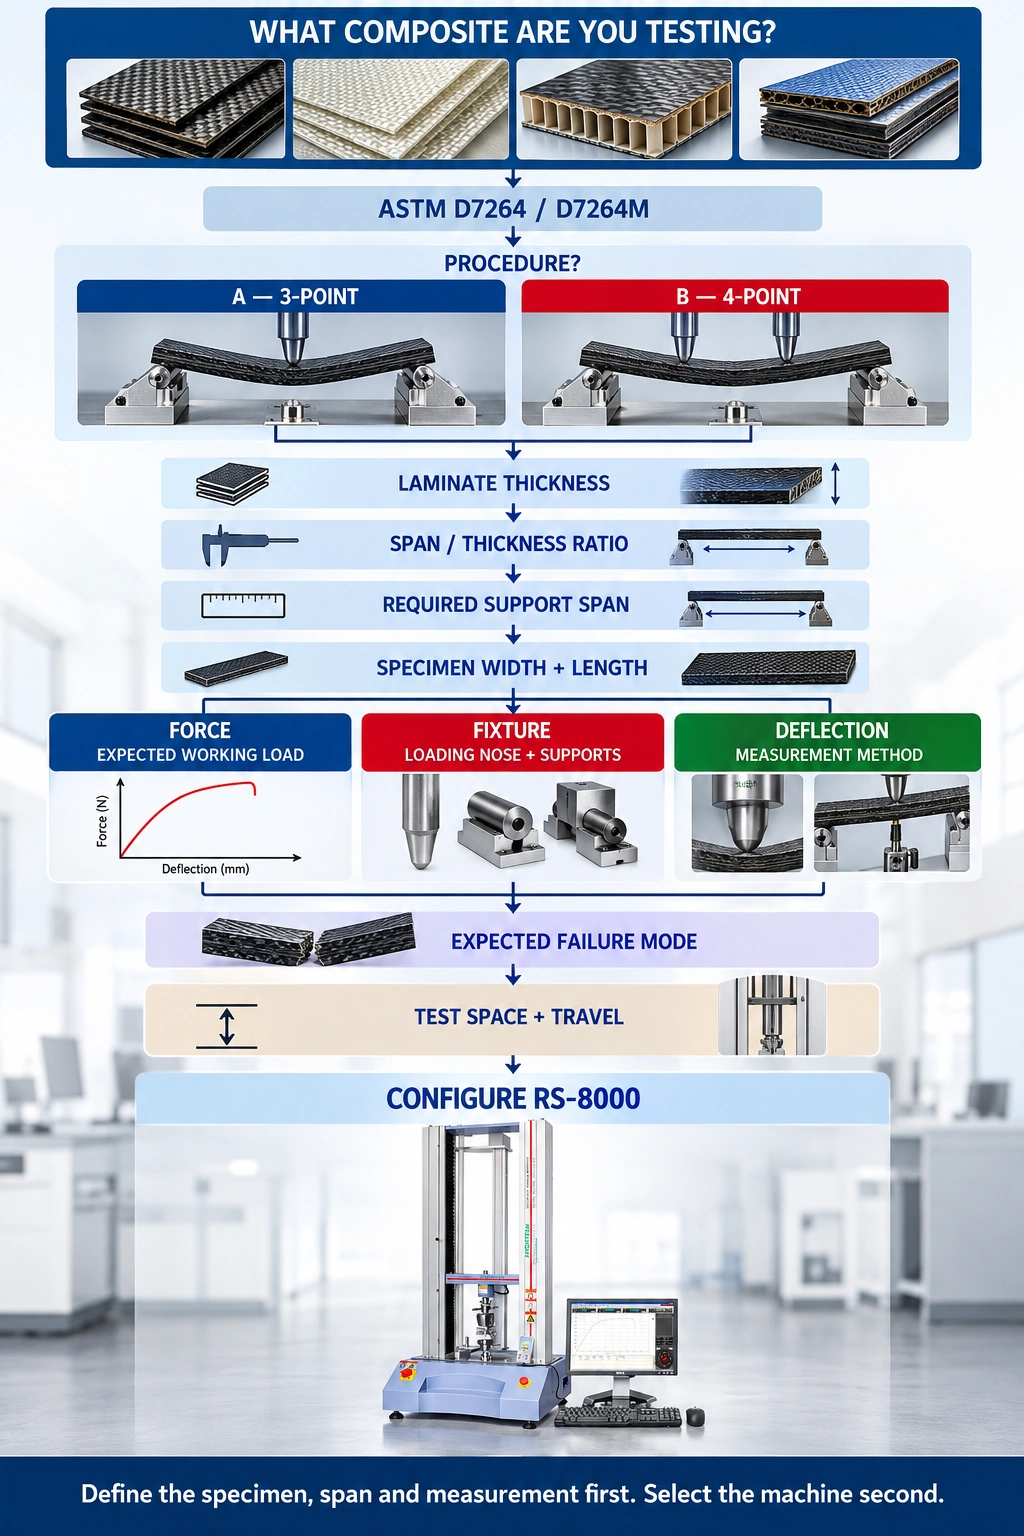
Apa yang Harus Dikirim Dengan RFQ ASTM D7264
"Kita membutuhkan mesin ASTM D7264" memberi tahu kita standar tersebut, tetapi belum mendefinisikan sistem ujinya.
RFQ yang jauh lebih berguna berisi berikut:
Standar / revisi: ASTM D7264/D7264M-26, atau revisi yang diwajibkan oleh pelanggan Anda
Prosedur: A / B / belum didefinisikan
Komposit: CFRP / GFRP / komposit matriks polimer lainnya
Orientasi susunan atau serat: jika diketahui
Dimensi spesimen: ketebalan × lebar × panjang
Beban kerja yang diharapkan atau kekuatan lentur: jika tersedia
Keluaran yang dibutuhkan: gaya maksimum / kekuatan lentur / gaya defleksi / modulus
Persyaratan pengukuran defleksi: jika ditentukan
Volume uji: perkiraan spesimen per batch atau per hari
Jika gambar spesimen sudah tersedia, kirimkan.
Untuk pemilihan peralatan, sebuah gambar sering kali menjawab pertanyaan yang lebih berguna daripada kapasitas mesin yang diminta.
FAQ
Berapa rasio rentang terhadap ketebalan ASTM D7264?
Rasio standar rentang terhadap ketebalan adalah 32:1. Misalnya, spesimen 4 mm setara dengan rentang penyangga 128 mm di bawah rasio standar.
Apa perbedaan antara ASTM D7264 Prosedur A dan Prosedur B?
Prosedur A menggunakan pemuatan tiga titik dengan satu hidung pemuatan tengah. Prosedur B menggunakan pemuatan empat titik dengan dua hidung pemuatan. Dalam susunan empat titik D7264, rentang beban adalah setengah dari bentang penyangga. Karena distribusi tegangan berbeda, kedua prosedur tersebut sebaiknya tidak dicampur saat membandingkan hasil material secara langsung.
ASTM D7264 vs ASTM D790: apa bedanya?
ASTM D7264 ditujukan untuk sifat lentur komposit matriks polimer, khususnya komposit yang diperkuat serat kontinu. ASTM D790 terutama merupakan metode lentur plastik. D7264 menggunakan rasio rentang terhadap ketebalan standar 32:1 dibandingkan dengan rasio standar 16:1 yang terkait dengan D790.
Apakah perpindahan crosshead dapat digunakan untuk modulus lentur komposit?
Jangan berasumsi jarak tempuh silang kepala dan defleksi spesimen identik. Gerakan crosshead dapat mengandung deformasi mesin, perlengkapan, kontak, dan spesimen. Ketika hasil terkait kekakuan diperlukan, konfirmasi pengukuran perpindahan mana yang diperlukan oleh prosedur dan perhitungan yang berlaku.
Ukuran UTM apa yang dibutuhkan untuk ASTM D7264?
Tidak ada satu kapasitas kN untuk setiap aplikasi D7264. Mulailah dengan dimensi spesimen, beban kerja yang diharapkan, rentang penyangga, dan output pengukuran yang diperlukan. Kemudian pilih rangka, rentang pengukuran beban, perlengkapan pembengkokan, dan pengukuran defleksi sebagai satu sistem.
Angka hanya berguna jika uji di baliknya didefinisikan
ASTM D7264 mudah dikenali di lantai laboratorium.
Dua penyangga. Satu atau dua hidung yang sedang dimuat. Sebuah kupon komposit melengkung di antara mereka.
Apa yang membedakan sifat material yang berguna dari sekadar pembacaan gaya puncak lainnya terjadi pada detailnya.
Apakah Prosedur A atau B digunakan?
Apakah rentang didasarkan pada ketebalan kupon yang sebenarnya?
Apakah spesimen dipotong ke arah material yang dimaksud?
Dimana kegagalan?
Apakah kerusakan itu disebabkan oleh lentur, interlaminar, atau didorong oleh kontak?
Dari mana asal pembelokan yang dilaporkan?
Dan apakah sistem pengukuran gaya dikonfigurasi berdasarkan beban yang sebenarnya dihasilkan oleh kupon?
Pertanyaan-pertanyaan tersebut sebaiknya dijawab sebelum memilih angka kN terbesar dalam katalog UTM.
Untuk proyek ASTM D7264, mulai dengan penggambaran spesimen dan persyaratan pengujian. Dari situ, rentang penyangga, geometri perlengkapan, rentang gaya, pengukuran perpindahan, dan konfigurasi mesin menjadi jauh lebih mudah untuk didefinisikan.
Tentukan spesimen, rentang, dan pengukuran terlebih dahulu. Pilih mesin kedua.
